Tratamientos Superficiales y Recubrimientos Protectores de Metales
Servicios de acabado de precisión: estándares ASTM y MIL-SPEC. Garantizamos la máxima resistencia a la corrosión, tolerancia al desgaste y calidad estética para sus componentes de chapa metálica. Desde el recubrimiento en polvo automatizado hasta la pasivación química y el galvanizado electrolítico, ofrecemos un servicio integral de acabado bajo un estricto control de calidad.
- Certificado ISO 9001:2015
- Cumplimiento RoHS y REACH
- Probado con niebla salina (hasta 1000+ horas)
- Controles personalizados de espesor
Solicitar cotización de acabados · Explorar materiales compatibles
- Línea de acabado propia: instalaciones automatizadas de recubrimiento por transportador y por lotes.
- Informes de inspección completos: certificados de espesor, adherencia y niebla salina. Ver control de calidad
Rendimiento Clave de los Tratamientos Superficiales de Metales de SafeFaber
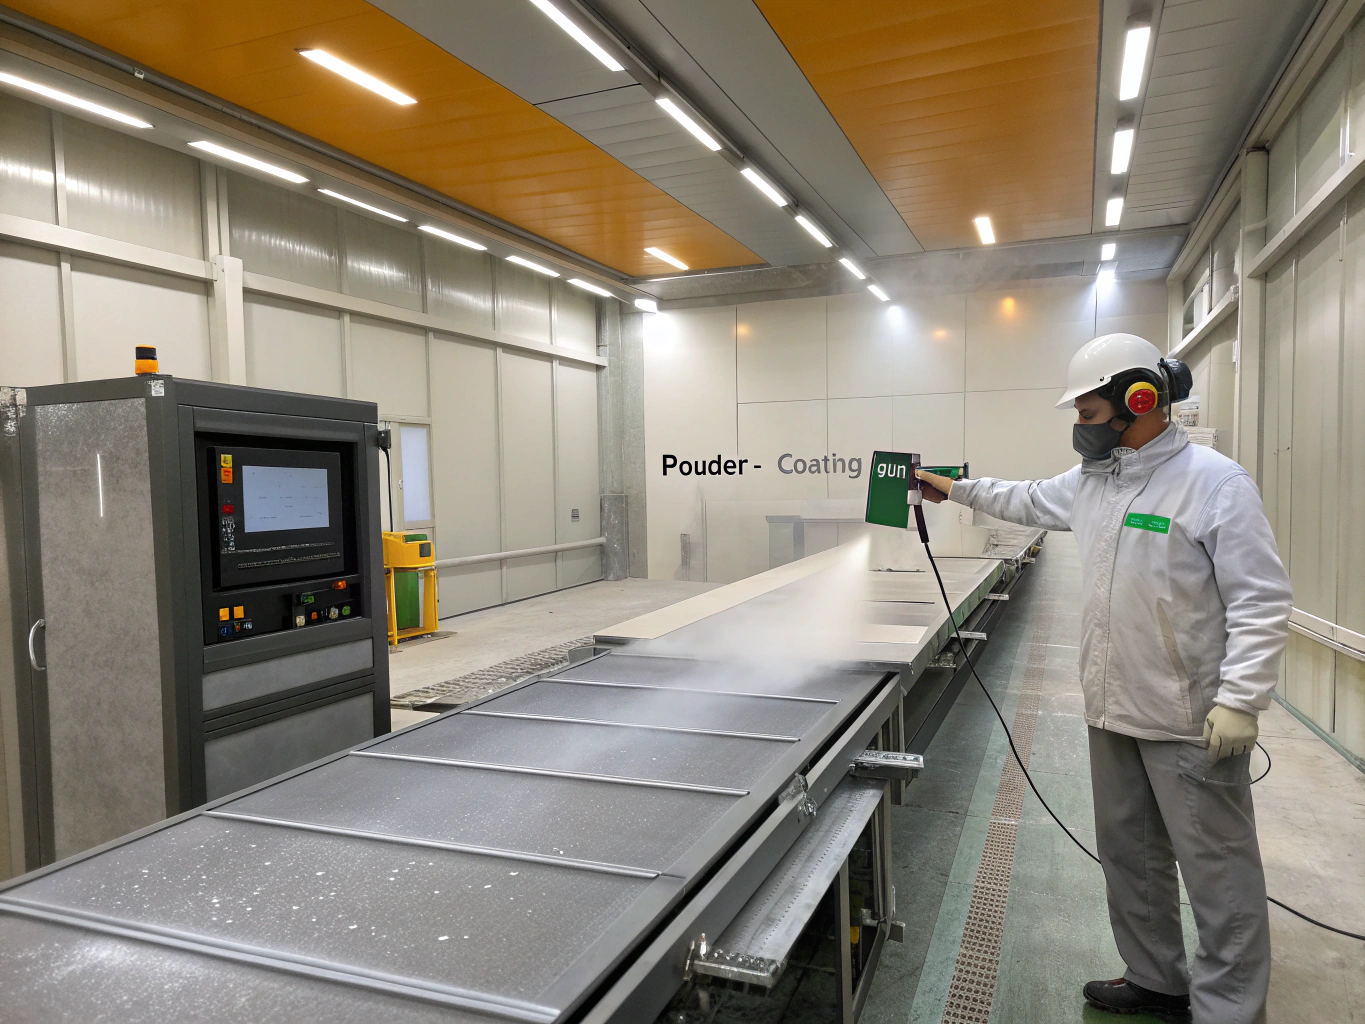
Los componentes de chapa metálica recién fabricados requieren acabados especializados que resistan las condiciones de campo corrosivas, aporten características eléctricas precisas y cumplan los estrictos estándares visuales de los OEM.
Vida Útil Prolongada: Durabilidad Mecánica Superior
Los tratamientos superficiales refuerzan el sustrato con capas exteriores resistentes al desgaste que soportan la abrasión, el astillado y el impacto mecánico durante ciclos operativos exigentes.
- Hasta 5 veces mayor dureza superficial (p. ej., anodizado duro Tipo III)
- Alta resistencia a impactos y rayado en entornos de taller hostiles
- Fricción superficial reducida para minimizar el desgaste continuo de la maquinaria
500+ horas operativas de vida útil prolongada. Explorar métodos
Seguro en Entornos Hostiles: Máxima Resistencia a la Corrosión
Las barreras químicas y de polímero protectoras bloquean la humedad, la niebla salina, los químicos ácidos y los elementos exteriores para detener de raíz el óxido y la oxidación galvánica.
- Resistencia de 1000+ horas en la prueba de niebla salina ASTM B117
- Protección contra la exposición a químicos, solventes y ácidos para gabinetes industriales
- Sellado hermético de bordes expuestos, uniones y esquinas cortadas con láser
1000 h de niebla salina ASTM B117 superadas. Explorar métodos
Acabado de Nivel de Marca: Atractivo Estético de Precisión
Proporcionamos texturas visuales premium, igualación de color uniforme y eliminación de reflejos, alineadas con las estrictas directrices de marca de la electrónica de consumo y la industria.
- Igualación de color personalizada en recubrimiento en polvo y pintura líquida con RAL y Pantone
- Texturas superficiales mate, satinada, brillante, granallada con perlas y cepillada
- Grabado láser permanente y serigrafía para marcados de interfaz claros
RAL/Pantone: igualación de color exacta. Explorar métodos
Especificaciones de Ingeniería: Función Eléctrica y Térmica a Medida
Obtenga un control estricto de la conductividad, las rutas de conexión a tierra, la disipación térmica y la interferencia electromagnética (blindaje EMI/RFI) en conjuntos complejos.
- Enmascarado selectivo para pernos de conexión a tierra de cobre y puntos de contacto
- Conversión por cromatado MIL-DTL-5541 como barrera conductora anticorrosión
- Emisividad optimizada y disipación de calor para gabinetes de servidores e inversores
MIL-SPEC: estándares de cumplimiento. Explorar métodos
Capacidades Propias y de Socios Certificados: Comparación de Procesos de Acabado Superficial
Solicitar especificaciones de acabado
Cumplimiento total de los protocolos de acabado ISO 9001:2015, RoHS, REACH y MIL-SPEC.
Ver compatibilidad de materiales · Solicitar cotización
Procesos Principales de Tratamiento y Acabado de Metales
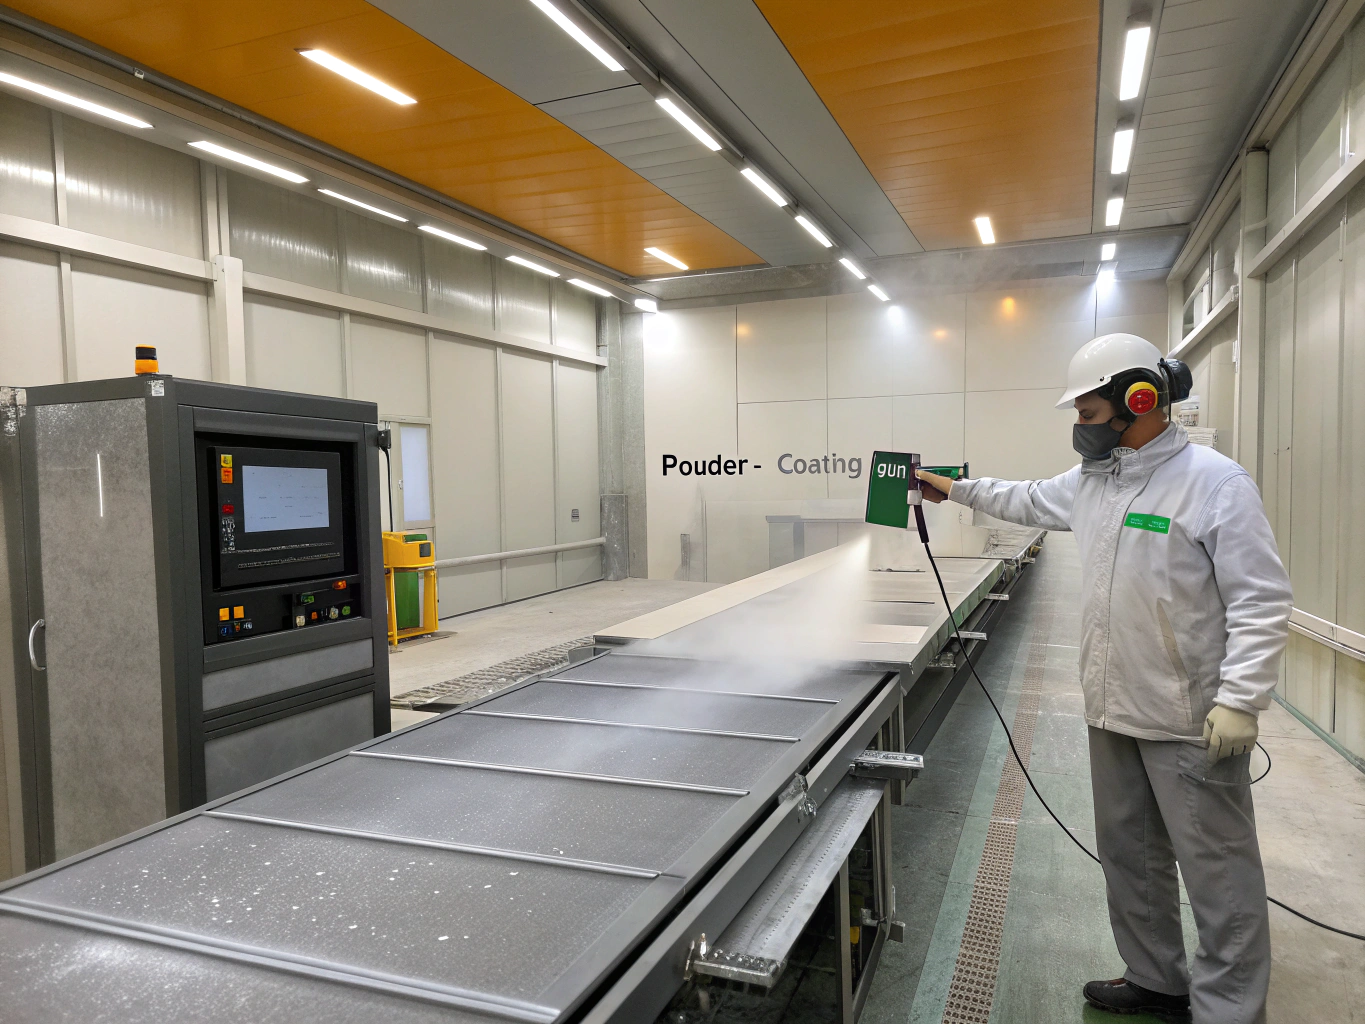
Mejore la resistencia a la corrosión, la conductividad eléctrica, el atractivo estético y la durabilidad mecánica de sus piezas de chapa metálica personalizadas con nuestros tratamientos superficiales propios y certificados por socios.
Recubrimiento en polvo · Anodizado · Galvanizado electrolítico · Pasivado
Recubrimiento en Polvo (Más Popular)
Acabado exterior duradero y uniforme con protección superficial industrial. Proceso de acabado en seco en el que se aplica polvo electrostático a los conjuntos de chapa metálica conectados a tierra y se cura con calor (180 °C – 200 °C) para formar una película protectora resistente.
Ventajas y capacidades clave:
- Excelente resistencia al astillado, al rayado, a la decoloración por rayos UV y a la corrosión
- Cero compuestos orgánicos volátiles (COV) y mínimo impacto ambiental
- Cobertura sin fisuras de bordes en gabinetes de chapa complejos cortados con láser y soldados
- Más de 200 colores RAL estándar en stock con igualación de color personalizada
Materiales compatibles: acero laminado en frío, acero galvanizado, aluminio y acero inoxidable.
Disponibles enmascarado personalizado, certificación de espesor y pruebas de niebla salina. Solicitar cotización
Operaciones Adicionales de Posprocesado y Acabado
Fabricación llave en mano completa con preparación mecánica integral propia y tratamientos secundarios de precisión.
- Arenado y granallado con perlas: preparación abrasiva uniforme para eliminar las marcas de herramientas y lograr una textura mate uniforme.
- Serigrafía y marcado láser: marca personalizada de alta resolución, etiquetas de seguridad, numeración de piezas y diagramas de cableado.
- E-coating (electrodeposición): imprimación catódica por inmersión total que proporciona una cobertura del 100 % de cavidades internas complejas.
- Cepillado y pulido mecánico: acabado direccional con grano (No. 4 satinado, Scotch-Brite) para gabinetes decorativos de alta gama.
¿Necesita especificaciones de tratamiento superficial personalizadas o informes de cumplimiento? Nuestro equipo de ingeniería puede asistirle con los estándares MIL-SPEC, RoHS, REACH y ASTM adaptados a los requisitos de sus gabinetes OEM.
Consultar a un ingeniero · Ver materiales
Servicios Industriales de Tratamiento Superficial y Acabado de Metales
Proteja sus conjuntos de chapa metálica contra la corrosión, el desgaste y las condiciones operativas hostiles. Proporcionamos tratamientos superficiales químicos, electroquímicos y mecánicos completos, con documentación de calidad certificada para OEM globales.
- 1000+ horas de pruebas de niebla salina: cámara de niebla salina ASTM B117 en sitio.
- 3,5 m de capacidad máxima de longitud de pieza: líneas de horno automatizadas por transportador de gran formato.
- 100 % de cumplimiento RoHS y REACH: química ecológica con pasivados trivalentes.
- ±2 µm de control del espesor de recubrimiento: verificación con medidores de corrientes parásitas y magnéticos.
Capacidades de Acabado Superficial
Diseñadas para aluminio, acero inoxidable, acero laminado en frío, acero galvanizado y aleaciones de cobre. Todos los servicios de fabricación
Protocolo de Pretratamiento, Enmascarado e Inspección de Precisión
Los tratamientos superficiales fallan cuando se descuidan la limpieza previa y el enmascarado. Seguimos un régimen de múltiples etapas de grado aeroespacial para garantizar cero desprendimiento, espesor de película uniforme y puntos de contacto eléctrico despejados.
Fase 01: Pretratamiento y Desengrasado
Lavado ultrasónico automatizado de múltiples etapas, desengrasado alcalino y recubrimiento de conversión a base de silano o fosfato de hierro.
Verificado y documentado
Fase 02: Enmascarado Superficial y Utillaje
Tapones personalizados de silicona de alta temperatura, cinta Kapton troquelada y protección de los puntos de conexión a tierra de los orificios roscados.
Verificado y documentado
Fase 03: Deposición Controlada
Aplicación en sala limpia mediante aplicadores robóticos reciprocantes y perfiles de curado computarizados que coinciden exactamente con las especificaciones de la hoja técnica (TDS).
Verificado y documentado
Fase 04: Metrología y Aprobación de Calidad
Prueba de adherencia por corte en rejilla (ASTM D3359), lectura con medidor de brillo y análisis del espesor de recubrimiento por fluorescencia de rayos X.
Verificado y documentado
¿Necesita diagramas de enmascarado especializados o certificaciones MIL-spec? Envíe sus planos CAD 2D/3D con indicaciones de ingeniería. Nuestros ingenieros revisan las tolerancias y los espesores de recubrimiento en un plazo de 24 horas.
Solicitar cotización DFM y de acabados · Sustratos compatibles
Materiales y Acabados de Metales
Desde aleaciones metálicas crudas de precisión hasta rigurosos recubrimientos superficiales anticorrosión, nuestras instalaciones de fabricación ofrecen soluciones conformes y de alta durabilidad, diseñadas conforme a estrictos estándares industriales globales.
- Aleaciones trazables: certificación de laminación con prueba de molino (MTC / EN 10204 3.1). Verificación completa de la composición química y de la resistencia mecánica en cada lote de chapa metálica y extrusión en bruto.
- Defensa superficial: estándares ASTM B117 y Qualicoat. Líneas automatizadas continuas de recubrimiento en polvo y pretratamientos de múltiples etapas para entornos exteriores hostiles.
- Tolerancias estrictas: cumplimiento de precisión ISO 2768-m. Se consideran los márgenes de acabado en el diseño CAD/CAM para asegurar un ensamblaje sin fisuras del gabinete y el ajuste del herraje.
Disponibles en configuraciones estándar de laminación, cepillado o corte personalizado de lámina.
¿Requiere aleaciones personalizadas o corte de placa gruesa? Proveemos aceros estructurales especializados, aleaciones de níquel y utillaje de extrusión personalizado. Solicitar ficha técnica de materiales
Capacidades de Fabricación Relacionadas
Explore nuestros procesos de fabricación principales, diseñados para cadenas de suministro OEM de alta precisión y producción industrial en volumen. Ver todos los servicios
Corte Láser de Chapa Metálica
Corte láser de chapa metálica de alta precisión: corte con láser de fibra CNC de alta velocidad para tolerancias estrictas, bordes limpios y alto rendimiento en acero inoxidable, aluminio y acero al carbono.
- Tolerancias de ±0.005 in
- Hasta 1,0 in de espesor de placa
Plegado Automatizado de Paneles de Chapa Metálica
Plegado automatizado de paneles de chapa metálica: plegadoras automatizadas multieje de paneles que ofrecen un conformado repetible y sin rayaduras para gabinetes, bandejas y geometrías de chasis complejas.
- Acabado sin rayaduras
- Perfiles complejos de pliegues múltiples
Gabinetes y Armarios Industriales de Servicio Pesado
Gabinetes y armarios industriales de servicio pesado con clasificación NEMA/IP: gabinetes totalmente soldados y sellados con clasificación NEMA/IP, diseñados a medida para uso eléctrico, distribución de energía, telecomunicaciones e industria pesada.
- Listos para NEMA 4X / IP66
- Ensamblaje propio completo
Proceso de Tratamiento Superficial y Acabado de Metales
Desde conjuntos soldados y estampados en bruto hasta la entrega final de alta durabilidad, nuestro flujo de trabajo sistemático de acabado superficial en 6 etapas garantiza una protección anticorrosión superior, una adhesión óptima y una excelencia cosmética. Ver materiales · Solicitar cotización de acabados
Etapa 01: Pretratamiento: Limpieza y Desengrasado Superficial
Eliminación de aceites, fluidos de corte, cascarilla de laminación y contaminación por partículas mediante ciclos de lavado ultrasónico y baños alcalinos de múltiples etapas.
- Sustrato limpio verificado conforme a ISO 8501-1
- Limpieza por inmersión de múltiples etapas
Etapa 02: Preparación: Acondicionamiento Mecánico
Desbarbado automatizado, granallado con perlas de vidrio y granallado de precisión para lograr la rugosidad superficial uniforme y el perfil de anclaje requeridos.
- Verificación del perfil de rugosidad Ra
- Granallado con perlas y grano de 80 – 240
Etapa 03: Base de Adhesión: Conversión Química y Pasivado
Aplicación de películas de conversión libres de cromato o de fosfato de zinc, y pasivado con ácido nítrico del acero inoxidable, para la defensa anticorrosión y la adhesión de la pintura.
- Cumplimiento de ASTM A967 y MIL-DTL-5541
- Prelavado de circonio y fosfato
Etapa 04: Deposición: Aplicación del Recubrimiento y el Acabado
Recubrimiento en polvo electrostático, pintura líquida automatizada, anodizado (Tipo II / Tipo III duro) o electrodeposición bajo condiciones atmosféricas controladas.
- Distribución uniforme del espesor de película
- Línea automatizada por transportador
Etapa 05: Endurecimiento: Curado y Polimerización
Los hornos de convección térmica de alta precisión hornean los recubrimientos con perfiles de temperatura exactos para asegurar la reticulación molecular completa y la dureza.
- Verificación del curado con prueba de frotamiento MEK
- Hornos controlados por zonas de 180 °C – 220 °C
Etapa 06: Inspección: Pruebas de Control de Calidad y Verificación CMM
Inspección final rigurosa que cubre el espesor de película seca (DFT), la prueba de adherencia por corte en rejilla, la medición de brillo y el seguimiento continuo de lotes por niebla salina.
- Clasificación de adherencia ASTM D3359 5B
- Auditoría dimensional y visual de calidad al 100 %
Estándares de Calidad y Especificaciones
Todas las operaciones superficiales se ejecutan bajo procedimientos operativos estándar (SOP) documentados, con certificados de material por lote entregados junto con cada pedido.
¿Requiere especificaciones especializadas de anodizado, recubrimiento en polvo o galvanizado? Nuestro equipo de ingeniería revisa los planos técnicos y las especificaciones de acabado en un plazo de 24 horas. Consultar a un ingeniero
Tratamientos Superficiales de Metales en Aplicaciones Reales
Desde granjas de baterías marinas corrosivas hasta racks de centros de datos en salas limpias, descubra cómo nuestros acabados de precisión protegen los gabinetes de chapa metálica y cumplen los estándares de ingeniería OEM globales.
Certificado ASTM e ISO: probado en cámaras de niebla salina ISO 9227 y ASTM B117.
Control de calidad propio: medidores de espesor de recubrimiento, pruebas de adherencia por corte en rejilla y medidores de brillo.
Solicitar cotización de acabados personalizada
Preguntas Frecuentes
Respuestas técnicas sobre nuestras especificaciones de acabado de metales, tolerancias de producción, plazos de entrega y consideraciones de costos de ingeniería.
¿Qué acabados superficiales y tratamientos posteriores de metales ofrecen?
Proporcionamos tratamientos superficiales propios y certificados por socios, que incluyen recubrimiento en polvo electrostático (igualación de color RAL, textura fina, brillante y mate), anodizado (Tipo II con ácido sulfúrico y Tipo III duro para aluminio), recubrimiento de conversión química (Alodine / cromatado), electrogalvanizado, recubrimiento de zinc-níquel y pasivado para componentes de acero inoxidable.
¿Cómo prueban y garantizan la adherencia del recubrimiento y la resistencia a la corrosión?
Realizamos pruebas de adherencia por corte en rejilla según ASTM D3359 (clasificación 5B), medimos el espesor de película seca con medidores de corrientes parásitas y magnéticos, y validamos la resistencia a la corrosión en cámaras de niebla salina ASTM B117 e ISO 9227, con seguimiento por lote y certificados entregados en cada envío.
¿Pueden enmascarar áreas específicas antes del recubrimiento en polvo o del galvanizado?
Sí. Contamos con enmascarado selectivo mediante tapones de silicona de alta temperatura, cinta Kapton troquelada y plantillas personalizadas para proteger orificios roscados, puntos de conexión a tierra y superficies de contacto, garantizando zonas libres de recubrimiento con tolerancias precisas.
Asistencia de Ingeniería
¿Tiene un plano personalizado o una especificación de acabado específica? Cargue sus archivos CAD 3D (STEP, IGES, SLDPRT) y planos mecánicos 2D. Nuestro equipo de ingeniería de aplicaciones proporciona revisiones DFM completas y cotizaciones detalladas en un plazo de 24 horas.
- Controles de calidad certificados ISO 9001:2015
- Respuesta rápida de cotización en 24 horas hábiles
- Revisión DFM completa y optimización del anidado incluidas
¿Qué tratamientos superficiales se hacen en la planta de Yantai y cuáles hay que confirmar por proyecto?
En planta se aplica únicamente pintura en polvo; cualquier otro acabado se confirma por proyecto con proveedores especializados. Esto incluye el cincado electrolítico, el galvanizado en caliente, el pasivado del acero inoxidable y la oxidación anódica del aluminio, que son prácticas habituales del sector pero no se ejecutan dentro de la fábrica. Si su plano exige uno de ellos, indíquelo en la consulta para confirmar disponibilidad, plazos y trazabilidad antes de cotizar.
¿Cómo se elige la protección anticorrosión adecuada para una pieza de exterior?
La elección depende del ambiente, no solo del acabado: no es lo mismo un interior seco que una costa con cloruros o una atmósfera industrial. Para acero al carbono expuesto lo habitual es pintura en polvo sobre un pretratamiento adecuado, mientras que en ambiente marino se valora pasar a acero inoxidable o aluminio marino antes de añadir capas. La recomendación se cierra por proyecto, con el material y el acabado confirmados por escrito.
¿Qué datos debe incluir el plano para que el acabado salga bien a la primera?
Indique material y acabado, referencia de color (RAL o equivalente), nivel de brillo, caras vistas y zonas que no deben recubrirse, como roscas, superficies de contacto o zonas de masa. También ayuda señalar el espesor de capa esperado y si la pieza se montará después del acabado, porque el enmascarado y el orden de montaje cambian. Cualquier requisito dimensional se toma del plano.
¿Cómo se preparan y enmascaran las piezas antes de la pintura en polvo?
Antes de pintar se realiza un desengrase y el pretratamiento que corresponda al material y al uso previsto, y se enmascaran roscas, taladros de precisión y zonas de contacto eléctrico. El esquema de enmascarado se acuerda por proyecto, normalmente a partir de un plano de enmascarado o de fotos marcadas por el cliente. Una pieza con muchas zonas enmascaradas exige más tiempo de preparación, así que conviene indicarlo ya en la solicitud de presupuesto.
¿Listo para Especificar un Tratamiento Superficial de Alta Durabilidad para sus Piezas Metálicas?
Protéjase contra la corrosión, logre tolerancias cosméticas estrictas y agilice todo el ciclo de vida de su fabricación por contrato con nuestras capacidades de posprocesado llave en mano.
Recubrimiento en polvo y E-coating: líneas automatizadas por transportador para acabados industriales interiores y exteriores duraderos y probados con niebla salina.
Anodizado y conversión por cromatado: anodizado duro Tipo II y Tipo III, acabados transparentes y de color, y pasivado conforme a RoHS.
Galvanizado electrolítico y galvanización: galvanizado electrolítico de zinc, níquel, estaño y cromo, que ofrece alta resistencia a la corrosión y conductividad.
Cepillado, pulido y serigrafía: cepillado direccional con grano, granallado con perlas, pulido espejo y gráficos serigrafiados personalizados B2B.
Garantía de calidad y cumplimiento:
- Cumplimiento de los estándares ASTM e ISO
- Pruebas propias de adherencia por corte en rejilla
- Verificación del espesor de película y del nivel de brillo
- Procesos 100 % certificados RoHS y REACH
Solicite una Cotización de Acabado Superficial
Envíe sus archivos CAD o planos de ingeniería. Nuestros ingenieros de ventas técnicas proporcionan retroalimentación DFM y precios de contrato competitivos en un plazo de 24 horas.
- Entrega rápida: de prototipos a series de producción
- Diseñado según especificación: enmascarado personalizado y verificación del espesor
Enviar RFQ y planos · Explorar servicios de fabricación
Se admiten acuerdos de confidencialidad (NDA) para diseños de propiedad exclusiva.
¿Listo para empezar su proyecto? Contacte con SafeFaber
Notas para compradores en España y Latinoamérica
Un pedido de acabado se especifica mejor con cuatro datos: tratamiento, color (por ejemplo RAL 7035), brillo (mate, satinado o brillante) y zonas enmascaradas. Añada también la cara vista y si el acabado debe ser uniforme entre todas las piezas del mismo lote, algo crítico en paneles vistos. Sin estos datos el acabado se confirma por proyecto y la cotización se alarga; con ellos, el presupuesto suele salir en 24 horas.
El vocabulario técnico es una fuente típica de errores: en España «galvanizado» suele significar inmersión en caliente, mientras que «cincado» se refiere al recubrimiento electrolítico, y en México y otros países «galvanizado» se usa a menudo para ambos. La pintura en polvo también aparece como «pintura electrostática» o «recubrimiento en polvo», y el tratamiento del inoxidable se cita a veces como «pasivación». Lo más seguro es nombrar la norma en el plano (por ejemplo EN ISO 1461 para inmersión en caliente o EN ISO 2081 para cincado electrolítico) además del nombre común.
En series con color conviene aprobar una muestra física antes de producir: el color en pantalla no es fiable y el lote de pintura puede variar ligeramente entre partidas. Pida pintura de retoque para enviarla con el pedido, algo habitual en piezas que viajan por mar y se reparan en destino. La entrega puede pactarse FOB, CIF o puerta a puerta, con un embalaje que proteja las caras pintadas mediante film, espuma o separadores para evitar roces durante la travesía.
Terminología: Los términos varían según el país: «galvanizado» (inmersión en caliente) frente a «cincado» (electrolítico), «pintura en polvo» frente a «pintura electrostática» o «recubrimiento en polvo», y «oxidación anódica» para el aluminio.